
أحدث المنتجات


اتصل بنا
- maxmach@qq.com
- +8618929305501
- الإشارة: +86 139 5718 7162


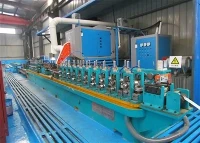
خط إنتاج الأنبوب المربع الأوتوماتيكي
خط إنتاج الأنابيب المربعة الأوتوماتيكي F 100 × 5 مم المعلمة TMain: تم تصميم خط إنتاج الأنابيب المربعة الأوتوماتيكي لإنتاج أنابيب مربعة بقطر خارجي 40 ~ 100 مم وسمك جدار 1.3 ~ 5.0 مم من شريط الفولاذ المدرفل...
الوصف
خط إنتاج الأنبوب المربع الأوتوماتيكيف100س5مم
المعلمة الرئيسية:
خط إنتاج الأنبوب المربع الأوتوماتيكيمصممة لإنتاج أنابيب مربعة بقطر خارجي 40 ~ 100 مم وسمك جدار 1.3 ~ 5.0 مم من شريط فولاذي ملفوف في لفة (شريط)، ملحومة بدرزة مستقيمة باستخدام اللحام التعريفي عالي التردد. يستخدم الخط التحكم PLC ونظام التحكم الرقمي الكامل في السرعة، والضبط التلقائي بالكامل دون استبدال الأسطوانات.


- المادة الخام: مقاومة الخضوع - بحد أقصى . 500 N/mm2، قوة الشد - 650 ن/مم2;
- معايير جودة المواد الخام: بشكل أساسي "GB"، مسموح بها وفقًا لمعايير "JIS"، و"DIN"؛
- سرعة تشكيل الأنبوب: 10-80 م/دقيقة حسب حجم الأنبوب المطلوب وسمك جدار الأنبوب.
- سمك جدار الأنبوب: 1.3-5.0 مم؛
- سرعة تشغيل القسم التحضيري: 10 م/دقيقة؛
- سرعة التشغيل لقسم التشكيل: 8 م/دقيقة؛
- سرعة اللحام: 10-80 م/دقيقة؛
- طول الأنبوب: 6-12 م؛
- القطر الداخلي للشريط: Ø610 مم؛
- القطر الخارجي للشريط: Ø1300-2000 مم؛
- عرض الشريط: 140-450 مم؛
- وزن الشريط: أقل من أو يساوي 8 طن؛
المتطلبات الكهربائية:
طاقة الشبكة: الجهد 380 فولت (±10%)، التردد 50 هرتز
طاقة دائرة التحكم: الجهد 110 فولت، التردد 50 هرتز
اتجاه العمل: حسب تعليمات المستهلك
الطاقة: 800 كيلوواط
عملية إنتاج إنتاج الأنابيب هي كما يلي:
تحميل اللفة في وحدة فك اللف باستخدام عربة تحميل ← تثبيت الشريط وتوسيطه على وحدة فك اللف، وربط بداية الشريط في وحدة تغذية الشريط→رسم وتسوية الشريط باستخدام -آلة الرسم الصحيحة ← القطع والربط الأوتوماتيكي، لحام بداية الشريط مع نهاية الشريط السابق ← تجميع وتغذية مطحنة الأنابيب بالشريط من خلال مركم ← التوسيط ← توريد الشريط إلى مطحنة الأنابيب→صب الشريط في أنبوب فارغ في قسم التشكيل بالمطحنة→لحام أنبوب فارغ في قسم اللحام بالمطحنة عن طريق اللحام عالي التردد ← إزالة الأزيز ← إزالة حبة اللحام من التماس المستقيم للأنبوب الفارغ في قسم اللحام بالمطحنة ← تبريد الماء لأنبوب التماس المستقيم الملحوم الفارغ ← معايرة وتقويم الأنبوب الفارغ في الأنبوب في قسم المعايرة بالمطحنة ← قطع الأنبوب بطول محدد عن طريق جهاز القطع ← نقل الأنبوب النهائي لتشكيل حزم ← التشكيل التلقائي لحزمة الأنابيب.
الميزة الرئيسية:
يتم تشغيل الخط والتحكم فيه عن طريق لوحات التحكم والخزائن الكهربائية مع وحدة تحكم PLC مدمجة ومحركات كهربائية. لديها نظام هيدروليكي مع محطات هيدروليكية، ومعدات تعمل بالهواء المضغوط، بالإضافة إلى وحدات إمداد المستحلب وتعمل كمجمع تكنولوجي واحد.
يتم تشكيل ومعايرة وتقويم المواد في خط إنتاج الأنابيب الأوتوماتيكي من خلال استخدام معدات الأسطوانة.
1.العناصر الرئيسية للأقسام:
|
لا. |
اسم الجهاز |
الكمية -، قطعة |
|
1. |
قسم التشكيل: |
|
|
1.1 |
جهاز تغذية وتتبع الشريط |
1 |
|
1.2 |
تجريد قفص المهام |
1 |
|
1.3 |
أقفاص القسم الأول من منطقة التنميط المفتوحة |
4 |
|
1.4 |
أقفاص القسم الثاني من منطقة التنميط المفتوحة |
5 |
|
1.5 |
أقفاص منطقة التنميط مغلقة |
3 |
|
2. |
قسم اللحام: |
|
|
2.1 |
قفص دليل اللحام |
1 |
|
2.2 |
موقف اللحام |
1 |
|
2.3 |
ترانزستور لحام عالي التردد 400 كيلو واط |
1 |
|
2.4 |
قفص إزالة الأزيز بعد اللحام |
1 |
|
2.5 |
موقف تنعيم |
1 |
|
2.6 |
جهاز لرش الزنك على اللحام |
1 |
|
2.7 |
جهاز تبريد الماء |
1 |
|
3 |
قسم المعايرة |
1 |
|
3.1 |
تقف المعايرة |
4 |
|
3.2 |
القفص الصحيح |
2 |
|
4 |
قفص الأسطوانة العلوي مخصص للأنابيب التي يبلغ طول جانبها 40 مم |
2 |
2. المعلمات التقنية وميزات التشغيل لمطحنة الأنابيب:
- في قسم التشكيل الأول يوجد 4 حوامل تشكيل، كل حامل مزود ببكرتين، ويتم تشكيل كلا الجانبين في وقت واحد. عندما تتغير مواصفات أسطوانة الأنبوب، ليست هناك حاجة لتغيير الأسطوانة.
- في قسم التشكيل الثاني يوجد 5 حوامل تشكيل. تقنية التشكيل هي نفسها كما في قسم التشكيل الأول، حيث يتم تشويه كلا الجانبين في وقت واحد. عندما تتغير مواصفات الأنبوب، ليست هناك حاجة لتغيير الأسطوانة.
- منطقة تشكيل مغلقة، منطقة تشكيل وبكرات تجعيد، لا حاجة لتغيير الأسطوانات عند تغيير مواصفات الأنابيب.
- لا تتطلب حوامل القياس والتسوية استبدال البكرات عند تغيير حجم الأنبوب.
3.آلة التراص والتعبئة الأوتوماتيكية
الغرض: التجميع التلقائي ووضع الأنابيب في حزم، والتعبئة التلقائية لحزم الأنابيب.
الهيكل: يتكون من جهاز تغذية الأنابيب وآلية النقل المتسلسل وجهاز التسوية وجهاز التمديد.
متطلبات التعبئة والتغليف الصلب:
- مواصفات المواد الخام: مربع/مستطيل 40-100 مم
- الطول: 6-12 متر
- سمك الجدار: 1.0 - 5.0 ملم
- وزن الحزمة: أقل من أو يساوي 6.0 طن
- نوع التغليف: عرض العبوة يصل إلى 620 مم؛ ارتفاع العبوة يصل إلى 700 ملم
- السرعة: 20-80 م/دقيقة (دعم سرعة مطحنة الأنابيب بالكامل لكل أنبوب وفقًا لجدول سرعة الأنبوب)
- دقة الوزن 1 كجم/5 طن
- يجب أن تتمتع آلية التخزين بسعة تخزينية تصل إلى 6 حزم.
- مزود بمنفذ اتصال RS232 لنقل البيانات من كل وزن إلى النظام المحاسبي الرئيسي.
تحديد:
- قوة محرك تغذية الأنابيب: 2.0 كيلووات
- قوة نقل السلسلة: 2.0 كيلووات
- محرك الرفع: 11 كيلووات
- محرك ناقل بأسطوانة متقاطعة بقدرة 1.5 كيلووات* 8 قطع
- محرك العربة: 1.5 كيلو واط*3 قطع
- محرك سلسلة النقل: 2.2 كيلووات* 4 قطع
- قدرة المحطة الهيدروليكية: 7.5 كيلووات
آلة الربط الأوتوماتيكية:
- شكل التغليف: عبوة مربعة.
- الطول الإجمالي: 12000 مم (مصمم وفقًا لمنتج العميل)
- يتم ربط كل حزمة 5 مرات بالتوازي. على الشريطين الجانبيين تحتاج إلى إضافة مربع من الخشب.
- السعة الإجمالية لمادة الخشب المربعة هي 180. (مصممة حسب متطلبات العميل)
- يوجد مشبك فولاذي (مشبك) أعلى مجموعة من الأنابيب الفولاذية.
- الحد الأقصى لكمية شريط الربط لحزمة مكونة من 6000 مم - 6 قطعة.
- يجب أن تحافظ آلة الربط على إنتاجية الخط بالكامل.
الوسم : خط إنتاج الأنابيب المربعة الأوتوماتيكية، الصين مصنعي خطوط إنتاج الأنابيب المربعة الأوتوماتيكية، الموردين، المصنع
قد يعجبك ايضا


